3D printen in grote formaten
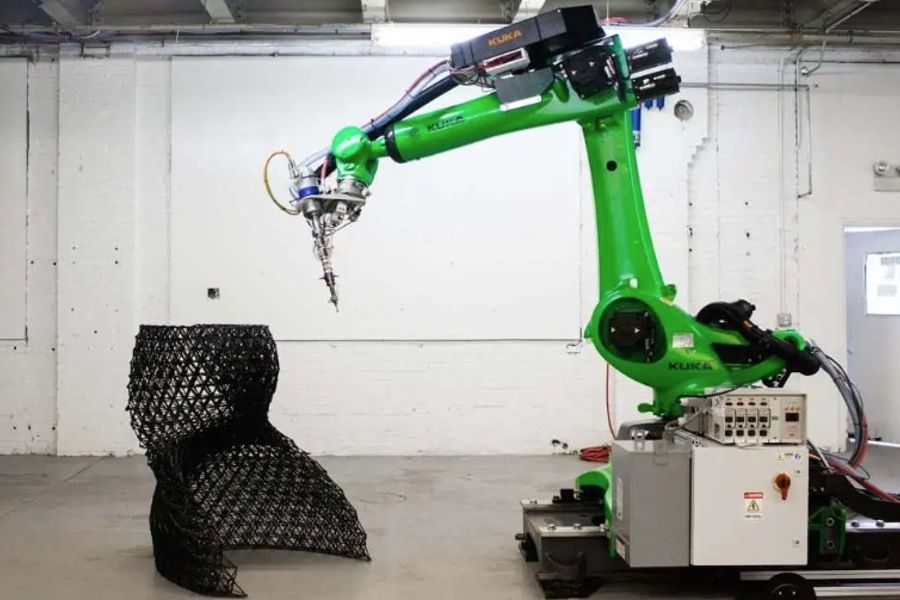
In additive manufacturing duiken steeds meer toepassingen op waar objecten zoals matrijzen en opspanmallen in grote formaten geprint worden. Daarbij worden grote portaalmachines gebruikt of industriële robots voorzien van een extruder.
Large Format Additive Manufacturing (LFAM) is een specifieke discipline in 3D printen omdat ze op technisch vlak verschilt van het klassieke 3D printen maar ook omdat de economische afwegingen totaal anders zijn. Wanneer men grote objecten met klassieke bewerkingsmethodes maakt, moet er al snel heel veel materiaal weggenomen worden. 3D printen kan dan een aanzienlijke besparing opleveren; Voor heel wat toepassingen in grote formaten gaat het 3D printen ook sneller dan het gebruik van verspaningsmethodes. 3D printen is meestal ook voordeliger dan het gebruik van giettechnieken omdat het maken van grote matrijzen zeer veel kost.
Bij het printen van grote formaten in kunststof wordt een methode toegepast die analoog is aan Fused Deposition Modeling (FDM) – de techniek die we kennen van eenvoudige 3D printertjes. Bij FDM wordt een filament in kunststof in de printkop gesmolten zodat met het gesmolten materiaal een nieuw object gevormd kan worden. In grote formaten wordt niet langer met een filament gewerkt, maar gebruikt men een volwaardige extruder als printkop, die via een leiding gevoed wordt met kunststof pallets. Zo een extruder is qua werkingsprincipe analoog aan wat in spuitgietmachines gebruikt wordt.
Dat we eerder schreven dat de techniek anders is dan bij klassiek 3D printen is omdat FDM niet vaak gebruikt wordt voor hoogwaardige toepassingen. Daarvoor wordt eerder gekozen voor technieken zoals Selective Laser Sintering (SLS) die werken met een poederbed en een veel mooier resultaat opleveren. In grote formaten is het werken met een poederbed niet praktisch en het zou ook niet economisch zijn indien het resterende poeder slechts in beperkte mate hergebruikt kan worden. De extruder is in grote formaten dus zowel opportuniteit als noodzaak.
Om die extruder te bewegen over het object in wording kan zowel een portaal (een cartesiaanse robot) als een klassieke robot gebruikt worden. Er zijn heel wat factoren die een rol kunnen spelen in de keuze tussen beide.
Portaal of robot
Het meest voor de hand liggende criterium is dat het gebruik van een robot meer flexibiliteit biedt. Een portaal dat meerdere meters lang, breed en hoog is, kan men niet zomaar meenemen en overal neerzetten. Een robot is daarin wat flexibeler.
Maar de grotere flexibiliteit zit ook in het printproces zelf en dat is een tweede reden waarom we zeiden dat Large Format Additive Manufacturing op technisch vlak verschilt van het klassieke 3D printen. Een portaalrobot werkt net als een klein FDM printertje in drie assen, waarbij het materiaal altijd langs boven toegevoegd wordt aan het object. Bij een 6-assige robot heeft men meer bewegingsmogelijkheden en kan het materiaal bijvoorbeeld ook onder een hoek toegevoegd worden. Dat vergt een andere manier van redeneren en aansturing van het printproces maar biedt wel extra mogelijkheden om bijvoorbeeld sferische objecten te printen of objecten met een overhang. Waar in een 3D systeem een support zou nodig zijn om die te realiseren kan dat met een robot in sommige gevallen opgevangen worden door het materiaal onder een hoek toe te voegen. Wanneer men de nood aan supports kan verminderen, heeft dat een enorme impact op de tijd en kost. Om dat te bekomen moet dan in de designfase rekening gehouden worden met de mogelijkheden en beperkingen van het printen onder een hoek.
Een bijkomend voordeel van een robot zit in wat men hybride manufacturing noemt, waarbij additive manufacturing gecombineerd wordt met verspaningstechnieken om tot een object te komen. Door de extruder te wisselen met andere tools kan de robot die technieken realiseren zonder dat het object verplaatst moet worden, met als een van de grote voordelen dat de positionering ook niet nagemeten moet worden tussen de twee stappen.
Nauwkeurigheid
Hoewel het gebruik van robots aan populariteit wint in LFAM, behouden portalen toch ook specifieke voordelen. Een daarvan is dat men grotere installaties kan bouwen dan wat de reikwijdte van een robot mogelijk maakt. Al kan dat in sommige gevallen dan ook weer opgevangen worden door de robot op een lineaire track te plaatsen.
Een tweede voordeel is dat men met portalen hogere snelheden kan halen dan met een robot, al verdient ook dat argument enige nuance want de snelheid van het printen wordt in praktische toepassingen vooral bepaald door de tijd die het materiaal nodig heeft om voldoende te stollen alvorens een nieuwe laag aan een object toe te voegen. Het hangt een beetje van de toepassing af, uiteraard, en de oppervlaktekwaliteit die men wenst in het printen maar in grote formaten zijn het vaak worsten van meerdere centimeters dikte die uit de extruder komen. Die hebben wat tijd nodig om uit te harden eer de volgende laag aangebracht kan worden. Waar dat mogelijk is, worden in grote formaten vaak meerdere objecten naast elkaar geprint zodat de extruder aan een tweede object kan werken terwijl het eerste wat tijd krijgt om uit te harden.
Een derde afweging waarin de portaalrobot een voordeel heeft, is in de positioneringsnauwkeurigheid. Industriële robotsystemen zijn klassiek ontworpen om van punt naar punt te gaan waarbij de nauwkeurigheid van de beweging tussen de twee punten niet zo belangrijk is. Bij het 3D printen is dat wel het geval. Op zich zijn daar ook wel oplossingen voor want moderne robotsturingen bevatten tools om een pad tussen twee punten nauwkeurig te interpoleren. Er kan ook gebruikgemaakt worden van een feedback systeem dat de positie van de extruder ten opzichte van het object op elk moment bewaakt.
In de praktijk wordt de keuze tussen portalen en industriële robots vooral bepaald door de toepassing en daarin speelt – wat ook in klassiek 3D printen meestal onderschat wordt – een goede kennis van het printproces zelf een belangrijke rol. Door te vertrekken vanuit het proces en te zoeken naar een optimalisering daarvan – zo zeggen specialisten – zou de keuze tussen een portaal en een robot vanzelf moeten volgen.
© Productivity.be, 01/09/2026